
Қарапайым шаралар өндірістегі ақаулардың алдын қалай алады
Электромобиль өндірісінде бөлшектерді дұрыс таңбалаудағы қателіктер өндірістің тоқтап қалуына және қосымша шығындарға әкелуі мүмкін. Мақалада жеткізуші тарапынан қарапайым шешімдер осындай ақауларды қоймадағы бақылауды күшейткеннен гөрі тиімді әрі арзан жолмен алдын алуға мүмкіндік беретіні айтылған.
Opus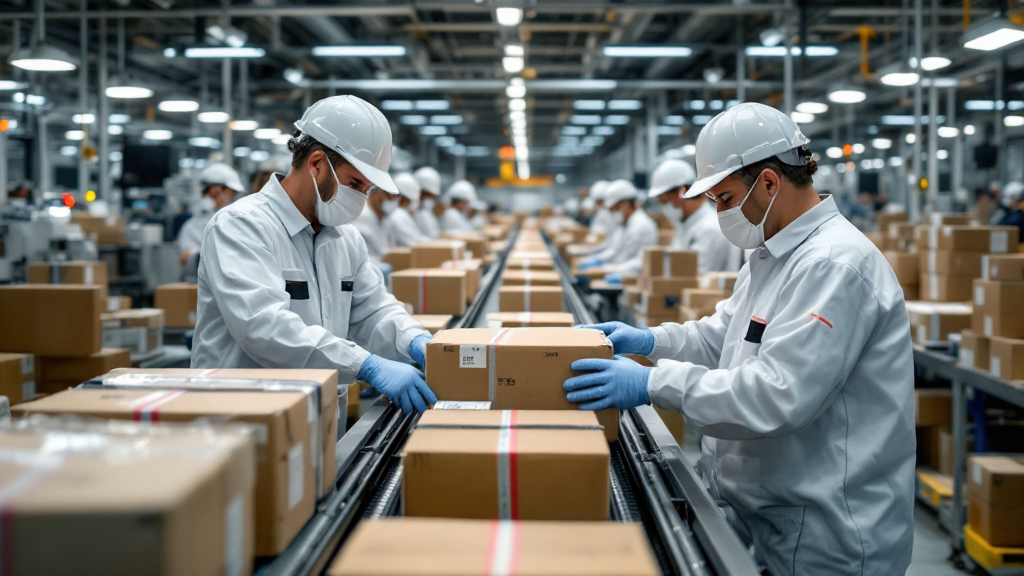
Электромобиль өндірісіндегі сапаға қатысты ең қымбат мәселелер көбіне ақау кезеңінде анықталмайды. Мұндай бөлшектер уақытында, мөрленген қораптарда және дұрыс құжаттармен жеткізіледі.
Tesla-ның қуат агрегаттарын сатып алу бөлімінде жеткізушілерден дұрыс таңбаланбаған бөлшектердің келуінен жиі тоқтап қалулар орын алды. Екі компонент тек ревизия деңгейі немесе материалы бойынша ерекшеленсе де, көбіне жапсырмалары шатасып келетін. Жүйелер штрихкодты сканерлеп, оны шынайы ақпарат деп қабылдайтын, ал қате тек өндірістік желіде анықталатын.
Мұндай жағдайларда әдетте қосымша кіріс бақылауын енгізу арқылы әрекет ететін: тексерілетін қораптар санын арттыратын немесе қабылдау бөліміне қосымша қызметкерлер қосатын. Бірақ бұл тек белгілерді жоятын, ал себепті емес.
Дұрыс таңбаланбаған бөлшек қоймаға түскенде, жеткізу үшін төлем жасалған, бүкіл тапсырыс алушыда, ал өндірістік кесте осы бөлшектерге сүйеніп құрылады. Инспекция шығындары азаймайды, керісінше көлемге байланысты өседі.
Сапаны басқару принциптері
Сапаны басқарудың үшінші принципіне сәйкес, сапа бастапқы көзінде қамтамасыз етілуі керек, инспекция арқылы емес. Мәселе мынада, бастапқы көз қашықтағы зауыттарда орналасқан және компания оларды тікелей басқармайды.
Бұл мәселені шешу үшін төрт жеткізушінің таңбалау және қаптау процестеріне қате болдырмау (пока-йоке) жүйесі енгізілді. Бұл қарапайым шешімдер болды, машиналық көру немесе қосымша инспекторларсыз. Мысалы, жапсырма принтері физикалық ерекшелікті – ревизия айырмашылығын – калибр растағанша басып шығаруды бастамайды. Басқа жағдайда, жапсырма басып шығарылмас бұрын бөлшекті өлшеу талап етілді. Ревизия деңгейіне сәйкес түрлі-түсті жолақтар бөлшектерге салынып, аралас паллеттерді алыстан көруге мүмкіндік берді. Жабдықтың құны бір постқа бірнеше жүз долларды құрады.
Осы шаралар енгізілгеннен кейін дұрыс таңбаланбау салдарынан тоқтап қалулар тоқтады. Ұқсас әдістер саны мен жинақтаудағы қателерді жою үшін қолданылды.
Қате болдырмау критерийлері
Жеткізушінің әрбір қатесін жаңа жабдықпен шешу міндетті емес. Бағалау үшін үш сұрақ жеткілікті:
- Қате бинарлы ма (бар/жоқ)?
- Ол келесі кезеңдерде байқалмай қала ма?
- Шығын асимметриялы ма (алдын алу арзан, түзету қымбат)?
Таңбалау және бөлшектерді сәйкестендіру қателері осы критерийлердің бәріне сәйкес келеді. Жеткізуші үшін бұл – тек дұрыс таңбаланбаған қорап, ал өндіруші үшін – желінің тоқтауы мен қосымша шығындар.
Жеткізушілермен жұмыс бойынша ұсыныстар
Жеткізушілерге өздері үшін тиімді шешімдер ұсынылды: ақау, қайта өңдеу, қайтару, айыппұл және шұғыл жеткізу шығындарын азайту. Жеткізушіге ақша үнемдейтін бақылау жүйесі басшылық ауысқанда да сақталады. Бір жеткізуші тек желі тоқтауы туралы нақты деректер ұсынылғаннан кейін ғана келісті.
Бақылау енгізу жеткізуші алаңында, олардың операторларының қатысуымен жүргізілді. Компания инженері жабдықты орнатты, ал операторлар құрылым мен әрекет ретін жетілдірді. Мұндай құрылғыларды өз қызметкерлері жасаған жағдайда өшірмейді.
Бақылау процедуралары құжаттарда тіркелді, оларды жеткізуші PPAP бақылау жоспары сияқты құжаттарда бәрібір ұсынады, бұл персонал ауысқанда және жыл сайынғы қайта растауда сақталуын қамтамасыз етеді.
Тиімділікті нақты тексеру жапсырмаларды сканерлеу логтары, бірінші реттен өту пайызы және ай сайынғы станция фотосуреттері арқылы жүргізілді, бұл тоқсандық аудиттерге қарағанда көбірек ақпарат берді.
Инспекция мен қате болдырмаудың рөлі
Машиналық көру және қосымша инспекторлар қажет, бірақ оларды бірінші кезекте қолданбау керек. Инспекция – бұл қайталанатын бағалау шығындары, ал тиімділігі адам факторына тәуелді. Қателікті болдырмайтын құрылғылар – алдын алу шығындары: бір рет төленеді, нәтижесі сақталады.
Егер қате бинарлы болса (дұрыс немесе дұрыс емес бөлшек, жапсырма сәйкес немесе сәйкес емес, ревизия дұрыс немесе жоқ), оны бастапқы көзде кілт геометрия, принтерді бұғаттау немесе салмақ тексеру арқылы болдырмау керек. Машиналық көру жүйелерін өлшем, бет сапасы, дәнекерлеу сияқты өлшеу қажет тапсырмаларға қолданған жөн. Адам факторы автоматтандырылған құрылғыларға қарағанда сенімсіз.
Практикалық қорытындылар
Қате болдырмау – өндірістегі маңызды тәртіп. Құндылық ағыны картасы жеткізушілердің келесі деңгейін де қамтуы тиіс, себебі жеткізушідегі таңбалау процестері өндірістік процестің бір бөлігіне айналады.
Жеткізуші қатесі желінің тоқтауына әкелсе, қоймадағы бақылауды бірден күшейтудің қажеті жоқ. Қатені шыққан жерде жою тиімдірек, бұл кейінгі жиналыстарға қарағанда жиі арзанырақ болады. Қате мүмкін болмай қалғанда, ол процестен жойылады.